
明确截面与判据
标记表面法线及零点,记录材料牌号、热处理状态和测量方向。有效硬化层深度所用硬度阈值应来自适用规范或双方约定,不预设为所有材料通用的固定值。
从一个硬度值走向完整截面分布。面向渗碳、感应淬火和焊接热影响区等研究,先约定取样位置、深度定义和判定依据,再将边缘保留制样、压痕布点、图像复核与统计报告串联,避免把制样损伤误认为材料差异。
表面强化钢:如何插值硬化层深度:模型与量纲
xt=x1+(H1−Ht)(x2−x1)/(H1−H2)
x1=0.4 mm;x2=0.5 mm;H1=610 HV;H2=540 HV;阈值Ht=550 HV
不将插值结果命名为总硬化层深度;不对缺失阈值依据的样品自动判合格。若改试验力、发生相界影响或压痕不清晰,不能与本曲线无条件拼接。
假设输入演算:0.40+(610−550)×(0.50−0.40)/(610−540) = 0.485714 mm。本例交点接近第二测点。若表面零点错移20 µm,整个深度结果会同步移动20 µm;把硬度重复性做得更好不能消除这个定位偏差。完整评价应同时考虑硬度和位置两条测量链。
以试样编号关联原始图像、测量序列、设备配置及方法版本。
分别报告重复性、异常处理及本模型未覆盖的影响因素,不用演算示例替代实测。
不能把硬度标尺互换当作无条件等效;载荷、保持时间和测量面积定义都影响比较。
自动识别出一个数不等于压痕有效,必须复核原始图、位置和异常原因。
标记表面法线及零点,记录材料牌号、热处理状态和测量方向。有效硬化层深度所用硬度阈值应来自适用规范或双方约定,不预设为所有材料通用的固定值。
切割时控制热损伤,采用适当支撑或镶嵌保护边缘,逐级磨抛并清洗。显微镜下检查倒圆、拖尾和划痕;若表面零点已被磨掉,不能直接沿现有边缘计算原始深度。
按梯度陡缓选择布点密度,在边缘附近兼顾压痕尺寸、相邻间距及基体影响。用试压痕确认载荷与成像分辨率,再锁定整批试样的试验力、保荷时间和坐标规则。
保存两条对角线、原始压痕图和异常备注。裂纹、相界、孔洞或失焦可使自动识别失效,应人工复核并按预先规则处理,不用选择性删除数据来获得平滑曲线。
输出硬度—深度曲线、测点图、重复测量离散性和采用的深度判据。跨阈值插值须说明算法与相邻测点;将材料本身的不均匀性和测量不确定度分别说明。
教学示例:比较同一齿轮不同位置的截面硬度梯度,先在相同试验条件下检查曲线差异,再讨论取样与热处理因素;本示例未提供客户实测结果。
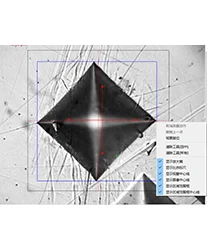
硬度测量分析系统【HMAS】是针对硬度计开发的一套具有图像识别、测量和分析技术的测量软件,实现了硬度图像的自动高速测量。
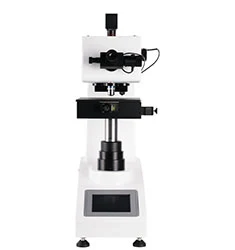
将显微硬度主机、光学成像与HMAS分析系统集成,支持自动转塔、自动聚焦和自动工作台,用于微小区域的压痕测量与分析。
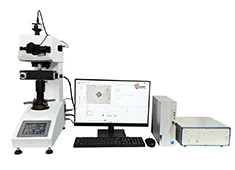
HMAS-C1000SZA智能化硬度测量分析系统是近期推出的一款高性能智能化硬度测量分析系统。
HMAS-C1000SZD硬度测量系统 是新推出的一款高性能 硬度测量系统 。
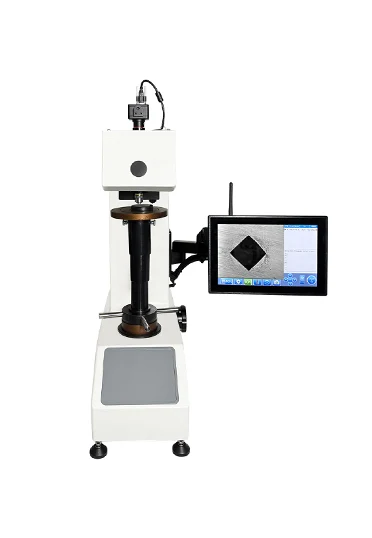
单视觉维氏硬度测量系列,配置自动转塔和自动加载、保荷、卸载流程,通过图像测量压痕并进行硬度分析;按试验力选择对应型号。
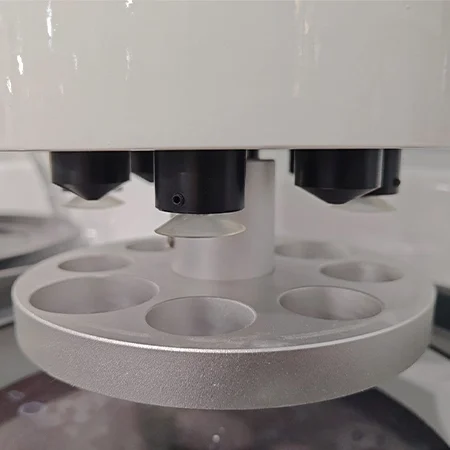
台式双盘金相磨抛设备,结合触摸屏与PLC控制进行试样制备,支持中心加压或气动单点加压配置,适用于切割和镶嵌后的表面制备。
关联用于资料导航,不构成具体型号性能或标准符合性的证明。
告诉我们您的材料、样品和测量目标。