
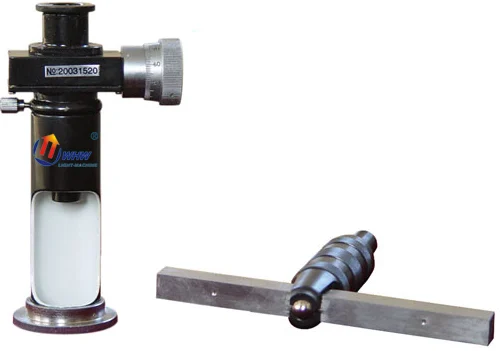
HB-2
本方法采用下方七步工作流的动态示意;不以其他仪器的机构图替代。文字原理、公式和每步质量判据仍可逐项核对。
仅演示已记录的操作流程,不表示未经核实的物理机制、设备运动或实测性能。
测量与分析
锤击球压痕与专用查表读数
原技术页描述以锤击瞬间载荷使钢球形成压痕,再测量压痕并按专用关系查表。原资料未给出已校准静载值或完整比较机构,故不补造参考双压痕结构。
按该锤击装置经确认的压痕—硬度查表关系;不代入未知静载力
方法和模型仅在已确认的具体型号、附件与样品条件下适用。
铸铁
锻件
较粗组织金属
较大区域的组织不均匀性如何影响硬度?
两方向直径是否反映压痕失圆?
铸铁
较大区域的组织不均匀性如何影响硬度?
锻件
两方向直径是否反映压痕失圆?
较粗组织金属
较大区域的组织不均匀性如何影响硬度?
定义对象与结果
明确研究问题:较大区域的组织不均匀性如何影响硬度?;两方向直径是否反映压痕失圆? 将样品身份、目标结果及必需配置写入试验计划。
样品信息、技术图样/研究方案和本型号资料
明确对象、结果定义和可用配置的记录
所需功能在具体型号与附件中已有证据;未核实的功能保留为待确认。
准备样品与条件
清理试样表面并核对厚度和支承,确认实际锤击装置与读数工具。
已定义的研究对象与样品信息
可追溯样品与准备条件
试样表面与支承适用
核查参考与设备
检查球、读数显微镜与设备专用查表依据,必要时用参考试样验证。
已准备样品、参考件和设备档案
校核记录及可用状态
转换关系确实对应此装置
建立方法与程序
按完整设备规程安排锤击方向与装夹,保留所用方法信息。
校核结果与实际可用配置
保存的条件、参数和终止规则
不猜测未公开的瞬间载荷或内部比较结构
执行并保存原始记录
执行规定锤击后读取压痕,保存原始尺寸和异常形态。
获准的试验程序与质控设置
原始数据、过程条件及异常记录
压痕边界可可靠读取
复核结果与模型
按经确认的专用关系查表并复测;无法核实关系时仅记录原始压痕。
原始信号、参考数据和方法定义
有适用边界的结果与复核记录
便携锤击结果不自动等同标准静载布氏
归档与复现
将样品编号、型号/附件、原始记录、处理版本和异常处置关联归档。以相同条件复测或参考方法检查争议结果。
已复核结果、原始记录和配置清单
可追溯的研究/工艺记录及后续验证事项
教学计算、演示模拟与真实实测数据清楚区分,资料未核实项未被包装为性能承诺。
锤击球压痕与查表比较
检查球、读数显微镜与设备专用查表依据,必要时用参考试样验证。
不猜测未公开的瞬间载荷或内部比较结构
核对交付型号、必备附件、方法范围和原始数据输出;不以系列名称推断性能。
仅在适用球压头与标准条件下使用该几何公式。
便携锤击比较法不能自动按静载布氏公式处理。
本档案为原理和研究工作流;页面无量程声明不代表设备无边界,具体范围及配置待技术核对。
展示重复读数的统计区间;不代替完整测量不确定度。
告诉我们您的材料、样品和测量目标。