
SHANGHAI MICROCRE OPTICS-MECH TECH CO., LTDО MICROCRE400-812-7833
MICROCRE · RESEARCH SCIENCE

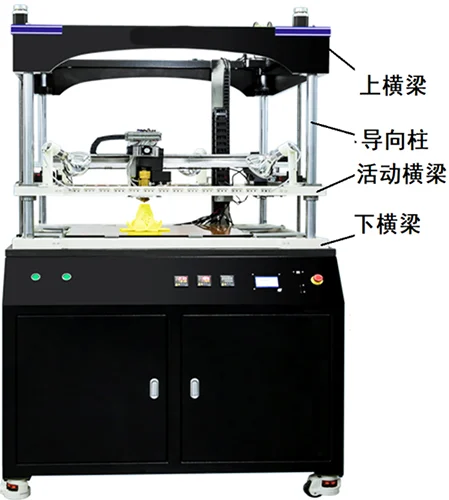
Послойное наплавление нити

Перевод ожидает проверки.

本方法采用下方七步工作流的动态示意;不以其他仪器的机构图替代。文字原理、公式和每步质量判据仍可逐项核对。

Показан только описанный процесс, а не непроверенная физика, движение прибора или измеренные характеристики.

Перевод ожидает проверки.

Назначение прибора

Подготовка образца

Принцип действия

Название

热塑性熔融挤出与路径堆叠

Описание принципа

热塑性丝材加热后经喷嘴挤出,按路径逐层沉积。冷却、层间结合和填充方向影响尺寸与结构响应。

Формула

体积流量 Q ≈ w · h · v

Переменные и единицы
  • Символ

    w

    Показатель

    有效道宽

    Единица

    mm

  • Символ

    h

    Показатель

    层高

    Единица

    mm

  • Символ

    v

    Показатель

    沉积速度

    Единица

    mm/s

Допущения и ограничения
  • 方法和模型仅在已确认的具体型号、附件与样品条件下适用。

Объекты исследования

  • 热塑性原型

  • 夹具试制

  • 路径/层间结合研究

Научные вопросы

  • 路径方向是否使力学响应各向异性?

  • 收缩和翘曲是否影响装配尺寸?

Применение

  • context

    热塑性原型

    purpose

    路径方向是否使力学响应各向异性?

  • context

    夹具试制

    purpose

    收缩和翘曲是否影响装配尺寸?

  • context

    路径/层间结合研究

    purpose

    路径方向是否使力学响应各向异性?

От образца к результату

  1. 01
    Название

    定义对象与结果

    Действие

    明确研究问题:路径方向是否使力学响应各向异性?;收缩和翘曲是否影响装配尺寸? 将样品身份、目标结果及必需配置写入试验计划。

    Вход

    样品信息、技术图样/研究方案和本型号资料

    Выход

    明确对象、结果定义和可用配置的记录

    Контроль качества

    所需功能在具体型号与附件中已有证据;未核实的功能保留为待确认。

  2. 02
    Название

    准备样品与条件

    Действие

    确认丝材牌号、干燥状态和模型方向,准备支撑与底面。

    Вход

    已定义的研究对象与样品信息

    Выход

    可追溯样品与准备条件

    Контроль качества

    丝材尺寸和材料与喷头兼容

  3. 03
    Название

    核查参考与设备

    Действие

    检查喷嘴、送料和平台调平,核对温度控制。

    Вход

    已准备样品、参考件和设备档案

    Выход

    校核记录及可用状态

    Контроль качества

    首层与送料稳定

  4. 04
    Название

    建立方法与程序

    Действие

    按材料选温度、速度、层高和填充,避免套用陶瓷浆料路线。

    Вход

    校核结果与实际可用配置

    Выход

    保存的条件、参数和终止规则

    Контроль качества

    路径与目标受力/尺寸要求相符

  5. 05
    Название

    执行并保存原始记录

    Действие

    打印并记录堵塞、欠挤出、翘曲和层间缺陷。

    Вход

    获准的试验程序与质控设置

    Выход

    原始数据、过程条件及异常记录

    Контроль качества

    无未处理脱层或缺料

  6. 06
    Название

    复核结果与模型

    Действие

    去支撑并测量关键尺寸,按独立试验验证使用性能。

    Вход

    原始信号、参考数据和方法定义

    Выход

    有适用边界的结果与复核记录

    Контроль качества

    层高不等于最小特征或尺寸精度

  7. 07
    Название

    归档与复现

    Действие

    将样品编号、型号/附件、原始记录、处理版本和异常处置关联归档。以相同条件复测或参考方法检查争议结果。

    Вход

    已复核结果、原始记录和配置清单

    Выход

    可追溯的研究/工艺记录及后续验证事项

    Контроль качества

    教学计算、演示模拟与真实实测数据清楚区分,资料未核实项未被包装为性能承诺。

Методы и стандарты

  • 热塑性熔融挤出与路径堆叠

Проверка конфигурации и обслуживания

  • 检查喷嘴、送料和平台调平,核对温度控制。

  • 路径与目标受力/尺寸要求相符

  • 核对交付型号、必备附件、方法范围和原始数据输出;不以系列名称推断性能。

Ограничения

  • FFF与光固化陶瓷路线不同;不默认需要或兼容烧结。

  • 本档案为原理和研究工作流;页面无量程声明不代表设备无边界,具体范围及配置待技术核对。

Связанные приборы, методы и исследования

Связь со статьёй означает общность метода или объекта, а не применение данной модели прибора.

Приборы с этим принципом

Найдём ответ на вашу научную задачу.

Расскажите о материале, образце и цели измерения.

Обсудить задачу ↗
Найти прибор
⌕
Поиск по приборам, примерам, решениям, стандартам и литературе.