
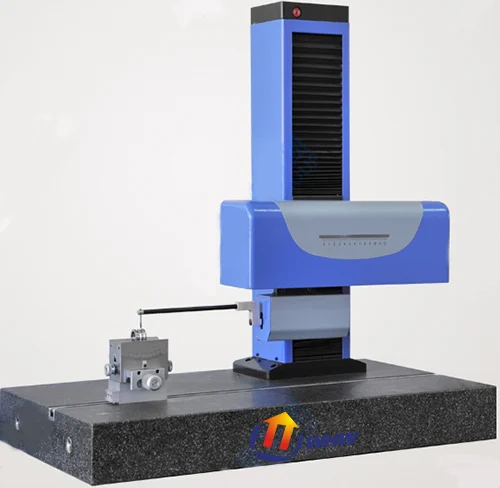
2300A-RC
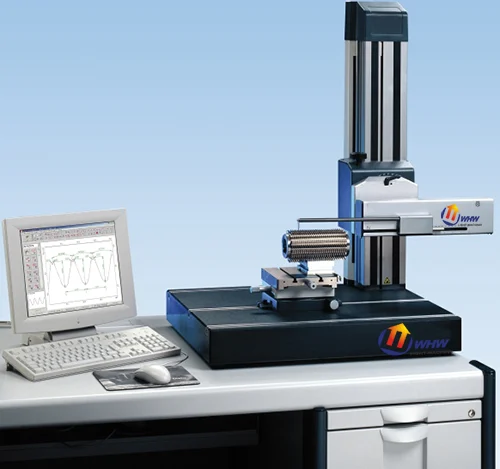
2300A-RC 粗糙度轮廓测量仪
一、2300A-RC轮廓粗糙度测量仪产品用途: 2300A-RC轮廓粗糙度测量仪是一款高精度的综合型触针式轮廓测量仪,即可用于检测工件的距离、角
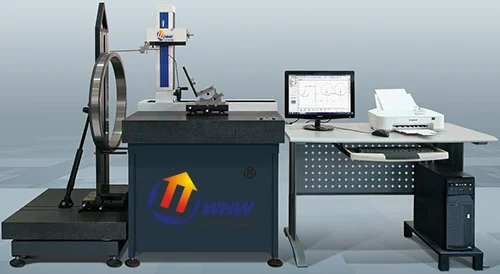
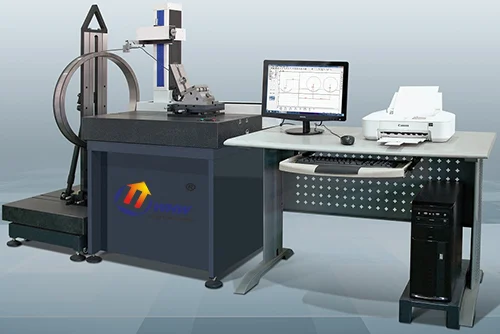
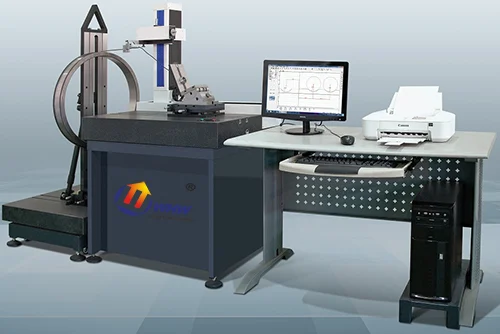
根据某些工件的特殊性,为不同客户提供大型工件的检测需求。我公司研制生产出国内较早大型异形工件XZT-400型系列检测设备。
该设备改变了传统运动测量方式,采用天然大理石与气浮式精密导轨作为移动测量,特制靠板装置将被测工件静态不动,随意摆放。进口开式光栅尺保障移动精度更准确,测量范围更大。该设备X轴方向移动可用手动,电动控制,装调方便,操作简单,测量效率高,能满足各个规格产品的测量,是大型工件检测的正确解决方案。
该仪器可测量各种机械零件的素线和截面轮廓形状参数,在轴承行业中可测量各种零件的直线度、平行度、倾斜度、角度处理、圆处理(直线到切线的距离、圆心到圆心距离、圆弧半径、交点到圆的心距离、圆心到直线距离)、点线处理(交点到直线距离、交点到圆心距离、两直线交点、交点与交点距离)、对数曲线、槽宽、槽深、沟边距、沟心距、倾斜度、水平距离、垂直距离等形状参数。
仪器采用计算机控制,直接显示所测零件的轮廓形状,并可在显示的轮廓形状线上直接标注参数,也可以打印图形和数据,供产品质量检测及工艺分析。
| 参数项 | 参数值 / 描述 |
|---|---|
| 名称 | XZ-400A | XZ-400B |
| 测量 范围 | Z轴方向测量高度 | ≤Φ600mm | ≤1200mm |
| X轴移动最大距离 | 400mm |
| 最小测量孔径 | Φ9mm |
| 可移动气浮测量装置 | X轴导轨移动直线度 | 0.5μm/100mm |
| 导轨移动距离精度 (进口光栅尺) | 分辨率:1μm 精度:3μm/全行程 |
| 承重 | 400kg |
| 传感器 | 测针上下移动(量程) | 6mm(可扩展12 mm) |
| 垂直分辨率 | 1/65536 |
| 调整装置可调范围 | X轴水平方向可调45°;Y轴前后方向可调10 mm;扇形方向可调10° |
| 其他 | 测量精度(半径误差) | 0.1~1% |
| 重复测量精度 | 3% |
| 测量速度 | 0.1~0.4 mm/s分3档选择 |
| 电源 | 0.5 kW/220V/50Hz |
| 气源压力 | ≥0.5MPa |
| 序号 | 名称 | 数量 | 备注 |
| 10 | 基准靠板、固定板 | 1 | 附件 |
| 11 | 工具箱(含工具) | 1 | |
| 12 | 电源、电缆线 | 1 | |
| 分辨率 | 1μm |
| 精度 | 3μm/全行程 |
| 3 | 仪器主要配置 |
| 范围 | Z轴方向测量高度 |
| ≤Φ600mm | ≤1200mm |
| 测针上下移动(量程) | 6mm(可扩展12 mm) |
| 测量精度(半径误差) | 0.1~1% |
| 备注 | 1 |
| 主机部分 | 1 |
| 含立柱、过滤器、油水分离器、调压系统等 | 2 |
| 微机电测系统 | 1 |
| 含微机、软件、打印机、前置放大系统、电控系统 | 3 |
| 工作台架 | 1 |
| 天然花岗岩工作台 | 4 |
| 导轨 | 2 |
| 气浮导轨 | 5 |
| 立柱 | 1 |
| 天然花岗岩立柱 | 6 |
| 光栅尺 | 2 |
| 传感器支架 | 1 |
| 精密万向调整台 | 1 |
| 附件 | 10 |
| 基准靠板、固定板 | 1 |
| 工具箱(含工具) | 1 |
| 电源、电缆线 | 1 |
参数、选配项目与最终交付条件以双方确认的技术协议与出厂文件为准,如有型号差异请与工程师核对。
示意图用于解释基本机制,不是本型号结构图、操作指令或实测结果。
示意演示用于理解原理;比例、速度与颜色不代表仪器实测。
测量与分析
坐标采样、基准与几何拟合
通过具体型号的光学、激光或接触探测获取坐标,建立工件基准后拟合尺寸和几何要素。结果取决于取点、探测补偿、温度及拟合规则。
L = √[(Δx)²+(Δy)²+(Δz)²]
Δx, Δy, Δz
同一坐标系内的位置差
mm
方法和模型仅在已确认的具体型号、附件与样品条件下适用。
精密零件
二维轮廓
三维几何要素
尺寸偏差是否受基准选择和取点密度影响?
光学边缘与实体接触边界是否一致?
精密零件
尺寸偏差是否受基准选择和取点密度影响?
二维轮廓
光学边缘与实体接触边界是否一致?
三维几何要素
尺寸偏差是否受基准选择和取点密度影响?
定义对象与结果
明确研究问题:尺寸偏差是否受基准选择和取点密度影响?;光学边缘与实体接触边界是否一致? 将样品身份、目标结果及必需配置写入试验计划。
样品信息、技术图样/研究方案和本型号资料
明确对象、结果定义和可用配置的记录
所需功能在具体型号与附件中已有证据;未核实的功能保留为待确认。
准备样品与条件
清洁工件并等温放置,明确设计基准和允许夹持区域。
已定义的研究对象与样品信息
可追溯样品与准备条件
装夹不改变被测几何
核查参考与设备
核对尺度或探头资格,验证标准件并记录温度。
已准备样品、参考件和设备档案
校核记录及可用状态
标准件覆盖所用空间及方向
建立方法与程序
选择相应光学/接触模式、测点分布和拟合定义。
校核结果与实际可用配置
保存的条件、参数和终止规则
探测模式与型号实际配置一致
执行并保存原始记录
采集坐标与原始图/点集,避免遮挡、反光和夹持变形。
获准的试验程序与质控设置
原始数据、过程条件及异常记录
取点覆盖关键要素
复核结果与模型
检查拟合残差和重复装夹差异,报告基准与处理规则。
原始信号、参考数据和方法定义
有适用边界的结果与复核记录
拟合结果不掩盖局部缺陷
归档与复现
将样品编号、型号/附件、原始记录、处理版本和异常处置关联归档。以相同条件复测或参考方法检查争议结果。
已复核结果、原始记录和配置清单
可追溯的研究/工艺记录及后续验证事项
教学计算、演示模拟与真实实测数据清楚区分,资料未核实项未被包装为性能承诺。
坐标采样、基准与几何拟合
核对尺度或探头资格,验证标准件并记录温度。
探测模式与型号实际配置一致
核对交付型号、必备附件、方法范围和原始数据输出;不以系列名称推断性能。
二维影像、三坐标与激光扫描的探测链不同,逐型号说明。
本档案为原理和研究工作流;页面无量程声明不代表设备无边界,具体范围及配置待技术核对。
按截面轮廓尺寸分析处理;不默认具备符合粗糙度滤波要求的通道。
以下为「轮廓测量仪」及相关产品方向的其他型号,可直接进入对比或咨询。
一、2300A-RC轮廓粗糙度测量仪产品用途: 2300A-RC轮廓粗糙度测量仪是一款高精度的综合型触针式轮廓测量仪,即可用于检测工件的距离、角
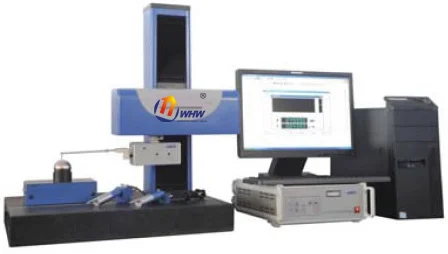
一、2302A粗糙度轮廓测量仪产品用途: 2302A粗糙度轮廓测量仪是一款高精度的综合测量仪,它采用电感传感器和高精度光栅技术,既可以测量工件的
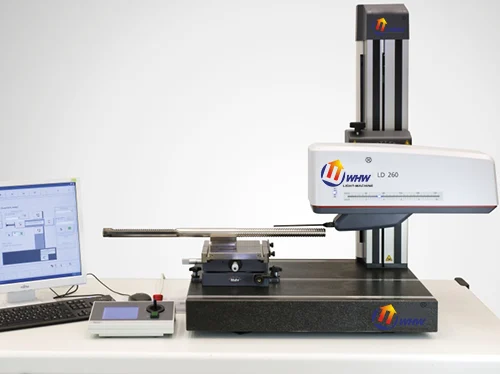
MARSURF LD 130 综合性轮廓和表面测量站 Mahr 度量先进的技术实现一步完成轮廓和粗糙度测量。
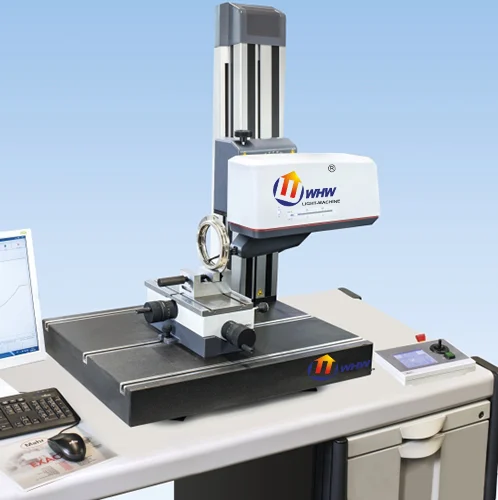
MARSURF UD 130 综合性轮廓和表面测量站 MARSURF-UD130 表面粗糙度轮廓仪技术参数:
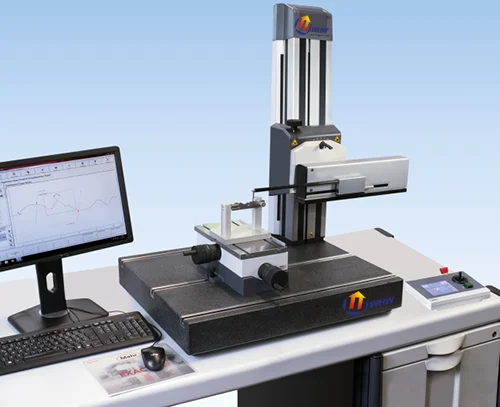
MARSURF XC 2 MIT CD 120轮廓测量站是精密轮廓测量入门之选 测量和评估工件和工具上与功能相关的几何参数是研究、设计和工业的基
MARSURF XC 20 MIT PCV 200 轮廓测量站 轮廓测量的国际基准 MarSurf XC 20 被公认为轮廓评估的产品。
告诉我们您的材料、样品和测量目标。