
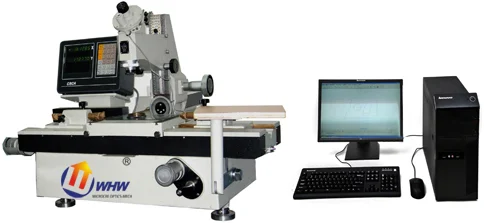
19JPC
19JPC 万能工具显微镜
19JPC微机型 万能工具显微镜 是应用计算机辅助测量的新一代 万能工具显微镜 ,能解决各种复杂的二维测量问题。
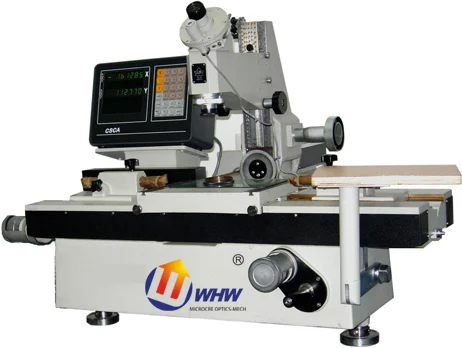
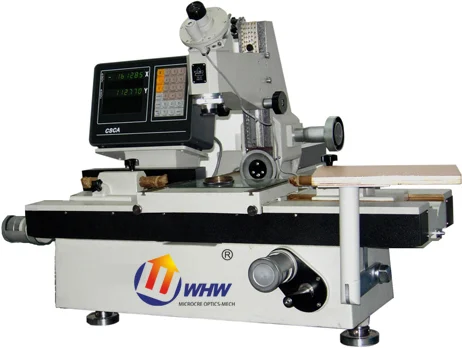
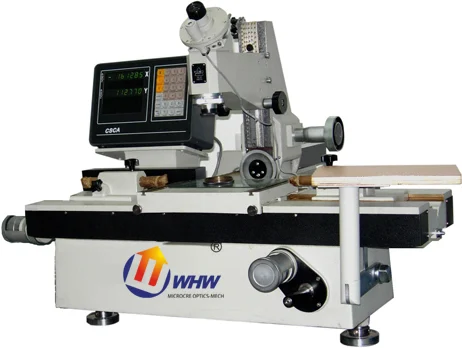
19JC数显式 万能工具显微镜 是一种在工业生产和科学研究部门中使用十分广泛的光学计量仪器。
仪器具有较高的测量精度,适用于长度和角度的精密测量;同时由于配备有多种附件,使其使用范围得到充分的扩大。仪器可用影像法,轴切法或接触按直角座标或极座标对机械工具和零、部件的长度、角度和形状进行测量,主要的测量对象有:刀具、量具、模具、样板、螺纹和齿轮类工件等等。 MC007-19JC数显式万能工具显微镜是在19JA投影式万能工具显微镜的基础上加以数字化(及打字记录),同时适当采用某些新材料,配备各种附件,使用范围充分扩大.19JC采用光栅细分和数字化技术,具有读数直观和一致性好等特点,提高了工作效率,进一步扩大了使用范围。仪器的数显表有数据输出接口,可扩展连接二维数据采集器及计算机测量操作系统,升级为19JPC微机型万能工具显微镜。
| 参数项 | 参数值 / 描述 |
|---|---|
| 物镜放大倍数标志值Tag | 1× | 3× | 5× |
| 总放大倍数Total | 用测角或轮廓目镜 | 10× | 30× | 50× |
| 用双像目镜 | 15× | 42× | 65× |
| 物方视场(㎜) | 用测角或轮廓目镜 | φ20 | φ6.6 | φ4 |
| 工作距离(㎜) | 用测角或轮廓目镜 | 81 | 90 | 65 |
| X/Y坐标测量范围 | 200×100毫米 |
| 分度值 | 数显读数:0.0005毫米 |
| 瞄准显微镜升降行程 | 120毫米 |
| 立臂倾斜范围 | 左右各15度;分度值:10分 |
| 照明光阑调节范围 | 直径3~直径32毫米;分度值:1毫米 |
| 测角目镜角度测量范围 | 360度;分度值:1分 |
| 轮廓目镜角度测量范围 | ±7度;分度值:10分 |
| 圆弧分划板 | 曲率半径:R0.1~100毫米 |
| 螺纹分划板 | 普通螺纹螺距:T=0.25-6毫米 |
| 梯形螺纹螺距 | T=2-20毫米 |
| 光学分度台测量范围 | 360度;分度值:10秒(投影读数) |
| (选购件)玻璃台面直径 | 106毫米 |
| 光学分度头测量范围 | 360度;分度值:1分 |
| 光学定位器测头直径 | 3±0.1毫米(实际直径值的极限检定误差不大于0.5微米) |
| 测量力 | 8-14克 |
| 最大测量深度 | 15毫米 |
| 玻璃工作台玻璃台面尺寸 | 215×130毫米 |
| 顶针架最大夹持直径 | 100毫米 |
| 最大夹持长度 | 被测件直径≤55毫米时:750毫米 |
| 被测件直径>55毫米时 | 600毫米 |
| 高顶针架最大夹持直径 | 180毫米 |
| V形架左V形架前后调节范围 | 前后各5毫米 |
| 右V形架高低调节范围 | 向上15毫米;向下3毫米 |
| 最大承载量 | 40公斤 |
| 级 | (1+L/100)μm式中L=测量长度单位:毫米 |
| ②测角目镜测量角度的最大不准确度 | 不大于1分 |
| ③双像目镜合像的不稳定性 | 不大于0.0005毫米 |
| 合像的不正确度 | 不大于0.001毫米 |
| 最大不准确度 | 不大于1分 |
| ⑥光学定位器测量的不稳定性 | 不大于0.001毫米 |
| 测量的不准确度 | 不大于0.0015毫米 |
| 仪器重量主机净重 | 约250公斤 |
| 外形尺寸x×y×z | 980×1020×640毫米 |
| 0级 | (1+L/100)μm式中L=测量长度单位:毫米 |
| ④光学分度头最大不准确度 | 不大于1分 |
| ⑤光学分度台最大不准确度 | 不大于30秒(选购件) |
| 温度要求⑴工作室的温度应为20±2℃ | ⑵工作室的温度变化每小时不超过1℃ |
| 用测角或轮廓目镜 | 10× |
| φ6.6 | φ4 |
| φ4.7 | φ3 |
参数、选配项目与最终交付条件以双方确认的技术协议与出厂文件为准,如有型号差异请与工程师核对。
示意图用于解释基本机制,不是本型号结构图、操作指令或实测结果。
示意演示用于理解原理;比例、速度与颜色不代表仪器实测。
测量与分析
光学边缘、标定尺度与尺寸拟合
影像、投影或读数光路呈现工件边缘,经光学与坐标尺度标定得到尺寸和角度。照明、焦面及边缘阈值会影响测量。
L = √[(Δx)²+(Δy)²];图像坐标先按标定尺度换算
Δx, Δy
已换算至同一工件坐标系的位置差
mm
方法和模型仅在已确认的具体型号、附件与样品条件下适用。
二维轮廓
工具尺寸
光学边缘
尺寸偏差是否受基准选择和取点密度影响?
光学边缘与实体接触边界是否一致?
二维轮廓
尺寸偏差是否受基准选择和取点密度影响?
工具尺寸
光学边缘与实体接触边界是否一致?
光学边缘
尺寸偏差是否受基准选择和取点密度影响?
定义对象与结果
明确研究问题:尺寸偏差是否受基准选择和取点密度影响?;光学边缘与实体接触边界是否一致? 将样品身份、目标结果及必需配置写入试验计划。
样品信息、技术图样/研究方案和本型号资料
明确对象、结果定义和可用配置的记录
所需功能在具体型号与附件中已有证据;未核实的功能保留为待确认。
准备样品与条件
清洁工件并确定观察平面和设计基准,避免夹持变形。
已定义的研究对象与样品信息
可追溯样品与准备条件
待测边缘在实际可见平面
核查参考与设备
核对倍率/像素尺度、平台方向和适用尺寸参考件。
已准备样品、参考件和设备档案
校核记录及可用状态
尺度与当前物镜/投影倍率匹配
建立方法与程序
选择透射/反射照明、焦面与边缘判定,记录光学模式。
校核结果与实际可用配置
保存的条件、参数和终止规则
边缘定义与图纸要求一致
执行并保存原始记录
采集边缘坐标或投影读数,复查反光、离焦和遮挡。
获准的试验程序与质控设置
原始数据、过程条件及异常记录
未以虚焦边界代替实体边缘
复核结果与模型
复核拟合与基准,报告光学条件及重复装夹差异。
原始信号、参考数据和方法定义
有适用边界的结果与复核记录
不将二维光学量自动解释为完整三维形状
归档与复现
将样品编号、型号/附件、原始记录、处理版本和异常处置关联归档。以相同条件复测或参考方法检查争议结果。
已复核结果、原始记录和配置清单
可追溯的研究/工艺记录及后续验证事项
教学计算、演示模拟与真实实测数据清楚区分,资料未核实项未被包装为性能承诺。
光学边缘、标定尺度与尺寸拟合
核对倍率/像素尺度、平台方向和适用尺寸参考件。
边缘定义与图纸要求一致
核对交付型号、必备附件、方法范围和原始数据输出;不以系列名称推断性能。
二维影像、三坐标与激光扫描的探测链不同,逐型号说明。
本档案为原理和研究工作流;页面无量程声明不代表设备无边界,具体范围及配置待技术核对。
以下为「工具与比较显微镜」及相关产品方向的其他型号,可直接进入对比或咨询。
19JPC微机型 万能工具显微镜 是应用计算机辅助测量的新一代 万能工具显微镜 ,能解决各种复杂的二维测量问题。
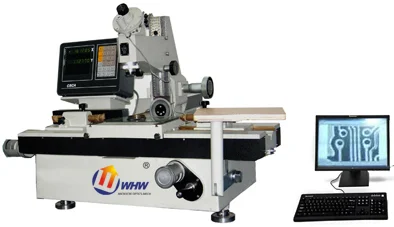
19JPC-V影像型 万能工具显微镜 是在保留万工显原有性能的基础上,新增的影像测量系统。
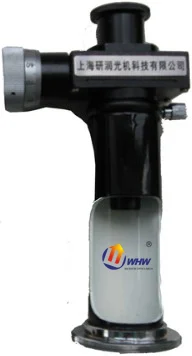
JC-10 读数显微镜 是种袖珍型便携式的 显微测量仪器 。对粉末颗粒;表面凹坑;划痕;断层;涂面厚度等在线质控检测之用。
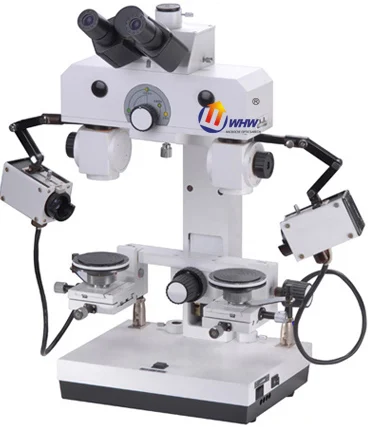
XZB-4C比较显微镜是通过光学放大,由同一组目镜同时观察左右两物方视场物体的像,运用视场切割对接、重叠对两个或两个以上物体进行宏观或微观比较。
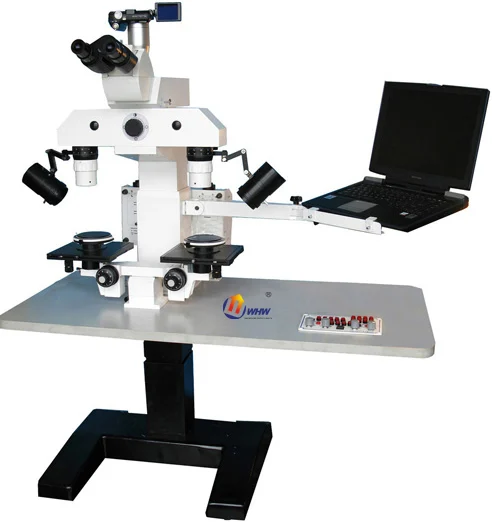
XZB-8F 比较显微镜 是通过光学放大,由同一组目镜同时观察左右两物方视场物体的像,运用视场切割对接、重叠对两个或两个以上物体进行宏观或微观比
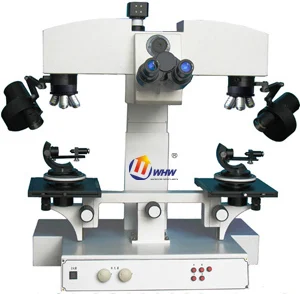
XZB-14比较显微镜是通过光学放大,由同一组目镜同时观察左右两物方视场物体的像,运用视场切割对接、重叠对两个或两个以上物体进行宏观或微观比较。
告诉我们您的材料、样品和测量目标。