
按工序定义风险
从零件图样与工艺要求确定检测位置,区分材料不均匀、热处理差异、连接缺陷与尺寸问题。建立批次和取样记录,先确认需要抽样验证的指标,再配置相应测试方法。
把来料、热处理、连接工艺和失效排查串联起来。针对齿轮、紧固件、铸件及焊接接头,分别选择硬度梯度、组织观察和力学测试,形成可对照的批次记录。页面提供检测路径,不代替具体零件的验收规范或质量放行。
焊接截面:两处显微硬度的条件性比较:模型与量纲
HVA=0.1891F/dA²;HVB=0.1891F/dB²
F=9.807 N;dA=0.1 mm;dB=0.085 mm
不同试验力的硬度值不能无条件比较;不能由这里的硬度差推断焊接接头疲劳寿命、残余应力或整件强度。
假设输入演算:0.1891×9.807/0.100² = 185.45037 HV;0.1891×9.807/0.085² = 256.678713 HV。较短对角线对应较高HV,但仅两点不足以建立完整硬度梯度。边缘识别、相界覆盖及制样平整性都可能造成差异,需要与组织图共同解释。
以试样编号关联原始图像、测量序列、设备配置及方法版本。
分别报告重复性、异常处理及本模型未覆盖的影响因素,不用演算示例替代实测。
一个载荷点不能给出屈服强度或疲劳寿命;须保留完整曲线并按适用方法求取指标。
横梁位移包含试验机及夹具变形,不可未经验证当作标距内应变。
从零件图样与工艺要求确定检测位置,区分材料不均匀、热处理差异、连接缺陷与尺寸问题。建立批次和取样记录,先确认需要抽样验证的指标,再配置相应测试方法。
齿轮强化层保留表面零点,焊缝截面覆盖母材、热影响区与焊缝,铸件孔隙分析记录取样方向。控制切割热损伤与边缘倒圆,使不同位置的数据具备可比较的制样基础。
在已定位截面上进行硬度路径和显微分析,并检查异常点附近的相界或缺陷。不同区域使用同一试验力前须验证适用性;若改用不同载荷,报告应清楚标注,避免混合比较。
按零件或材料要求选择拉伸、弯曲等适用试验,检查夹持方式及有效测量范围。对批量检测设置参考样与重复测量,区分设备漂移、操作者影响和材料批次差异。
把硬度曲线、组织图和力学数据按零件编号归档,标明规范版本及判定责任。异常结论需有复测与取样依据;单项指标合格不自动意味着零件疲劳、耐久或整车安全全部合格。
教学示例:在同一焊接接头上对应组织区域与硬度变化,再检查异常位置的制样与压痕图;没有引用真实汽车客户或虚构合格率。
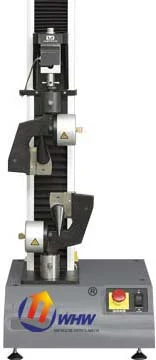
3340系列单立柱系统非常适合小于5 kN(1,100 lbf)、试验室空间有限且需要自由访问试验区间的 拉伸和/或压缩试验 应用。
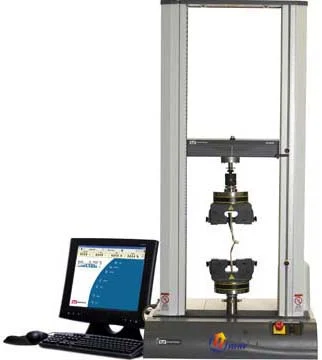
3360系列双立柱台式试验系统非常适合小于50 kN(11,250 lbf)的 拉伸和/或压缩试验 应用。
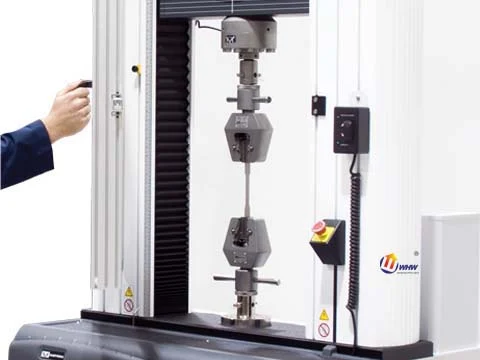
3382落地式 万能试验系统 非常适合高达100kN(22,500 lbf)的 拉伸和/或压缩试验 应用。
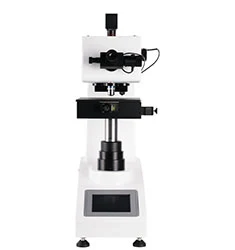
将显微硬度主机、光学成像与HMAS分析系统集成,支持自动转塔、自动聚焦和自动工作台,用于微小区域的压痕测量与分析。
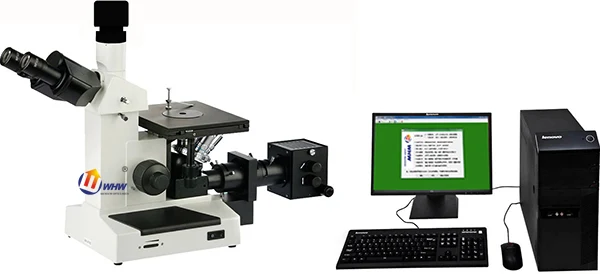
由金相显微镜、光学成像和MMAS图像分析系统组成,用于材料显微组织的观察、图像记录与测量分析。
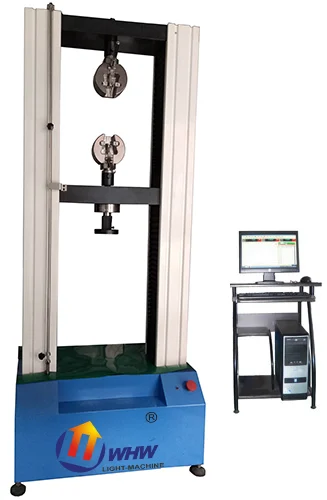
YRWT-M系列微机控制电子万能试验机可分为高精度的0.5级万能试验机与通用的1级万能试验机。
关联用于资料导航,不构成具体型号性能或标准符合性的证明。
告诉我们您的材料、样品和测量目标。