
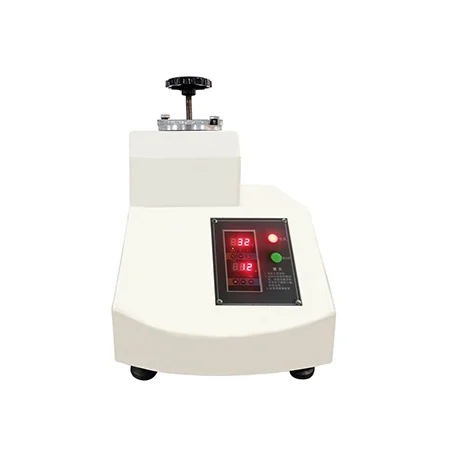
AXQ-2Q
AXQ-2Q · Mounting presses
Explore the original technical specifications, related methods and confi
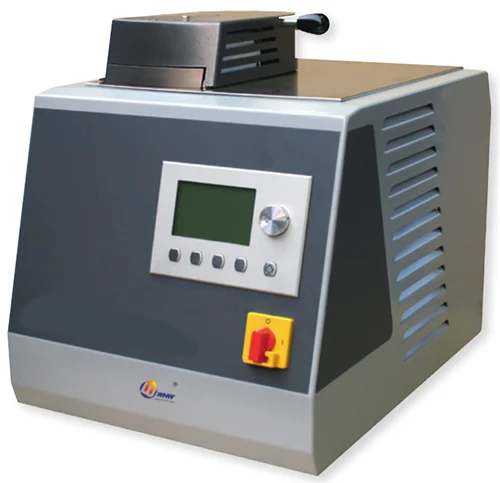
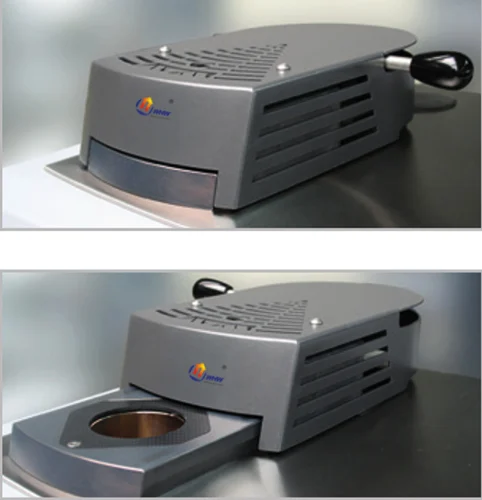
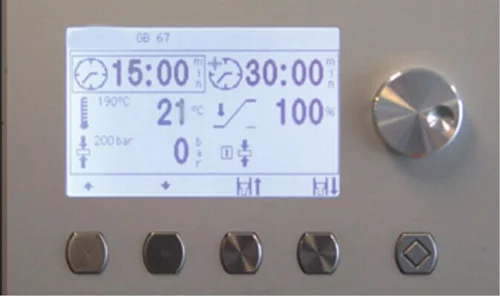
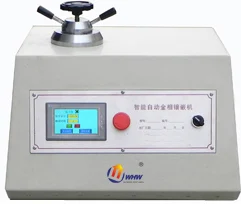
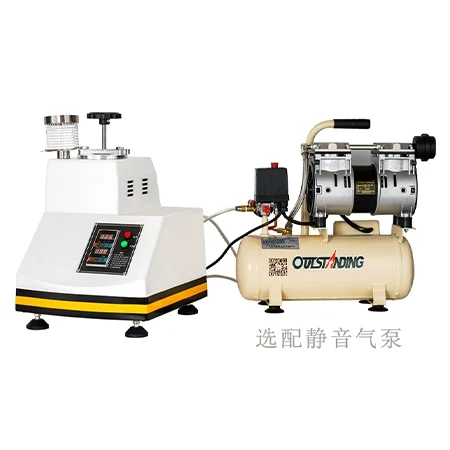
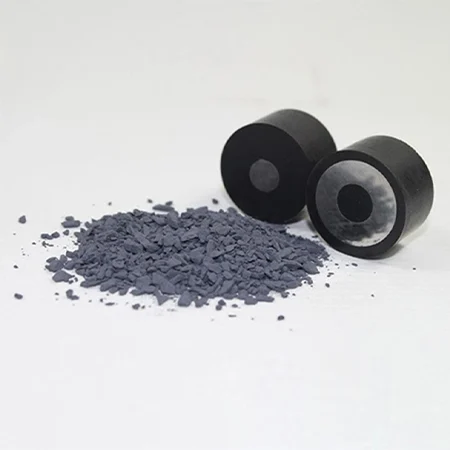
热镶嵌 设备通过水冷和液压的方式,确保 镶嵌 出好的试样。多种模具形状的选择,可以方便客户 镶嵌 出各种直径的样品甚至是矩形试样。
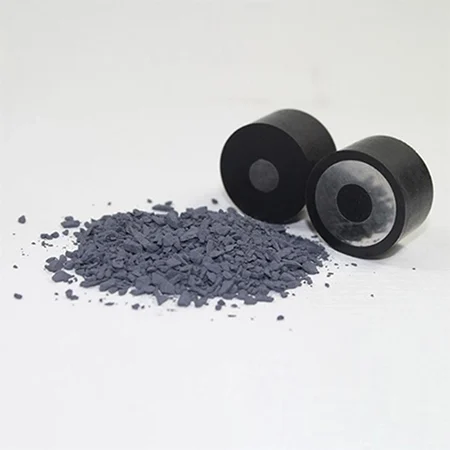
热镶嵌设备通过水冷和液压的方式,确保镶嵌出好的试样。多种模具形状的选择,可以方便客户镶嵌出各种直径的样品甚至是矩形试样。通过垫块,还能实现一次镶嵌两个样品的需求。
我们创新的滑盖式设计,保证了每一次开启和关闭模具的便捷。
20170318480YR液压自动热镶嵌机是一款全液压、水冷却的热镶样机,用于在抛光前
镶嵌样品。操作进程自动执行。自动滑封可快速、便捷地 打开/关闭镶样筒组件。镶样筒组件可快速更换,无需工具。
也可提供矩形镶样筒。凭借其坚固的结构和液压系统,机器的工作噪音降至最低。通过综合选择从50-70mm,矩形30x60/40x60mm的镶样筒组件以及不同的压力模式,可实现正确的镶样操作。
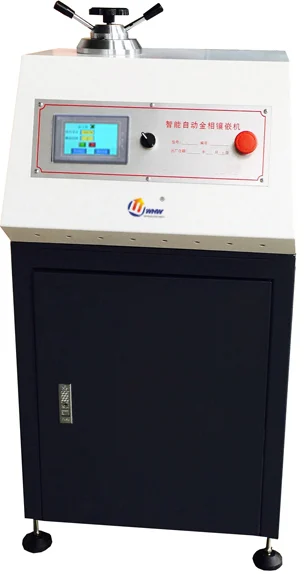
除了作为单独的机器出售外,也可以立式单元的形式提供。通过把热镶机集成入系统家具,可以实现舒适的工作高度。作为选配,系统热镶设备可以配备闭式冷却循环系统,从而不再依赖于外接自来水供应,也将水的消耗减少为固定量(6升)。系统热镶设备可以提供双单元或三单元,铝制基体粉末涂层外观和系统实验室精美搭配。通过使用垫块,可以同时镶嵌两个样品。坚固的铝制机壳采用粉末涂层。
自动,电子控制
大而清析的LCD显示屏和正确化的用户操作界面
18个已存镶样程序
4中不同的加压方式供选择
坚固的铝壳设计,表面为粉末涂层
可配置成带封闭水冷系统的压力镶嵌系统和合适的工作高度
40 mm / 50 mm / 60 mm / 70 mm
20-200°C
310 bar
4x 630 W
390 x 450 x 500 mm
| Parameter | Value / description |
|---|---|
| 模具组件 | 40 mm / 50 mm / 60 mm / 70 mm rectangle 30 x 60 mm rectangle 40 x 60 mm |
| 闭合系统 | 闭合系统 |
| 加热范围 | 20-200°C |
| 加热时间 | 可调 |
| 冷却时间 | 可调 |
| 最大压力受模具尺寸影响 | 310 bar |
| 连接电源 | 3.6 kVA |
| 加热功率 | 4x 630 W |
| 宽 x 高 x 深 | 390 x 450 x 500 mm |
| 重量 | ~ 68 kg |
| 编号 | 20170318480YR 进口液压自动热镶嵌机 |
Specifications, options and final delivery conditions follow the confirmed technical agreement and factory documents; verify any model discrepancy with an engineer.
Translation pending review.
示意图用于解释基本机制,不是本型号结构图、操作指令或实测结果。
Schematic demonstration: scale, speed and colour do not represent instrument measurements.
Translation pending review.
Specimen preparation
包埋支承与边缘保护
通过热压、冷固化或指定固化方式包埋试样,为夹持、边缘保持和观察方向提供支承。固化路线必须与材料耐热耐压性匹配。
不同树脂与固化方式不能共用统一温度—压力程序
方法和模型仅在已确认的具体型号、附件与样品条件下适用。
小尺寸金相试样
涂层截面
边缘敏感试样
包埋是否改变组织、开裂或渗入孔隙?
观察面和方向能否被稳定保存?
小尺寸金相试样
包埋是否改变组织、开裂或渗入孔隙?
涂层截面
观察面和方向能否被稳定保存?
边缘敏感试样
包埋是否改变组织、开裂或渗入孔隙?
定义对象与结果
明确研究问题:包埋是否改变组织、开裂或渗入孔隙?;观察面和方向能否被稳定保存? 将样品身份、目标结果及必需配置写入试验计划。
样品信息、技术图样/研究方案和本型号资料
明确对象、结果定义和可用配置的记录
所需功能在具体型号与附件中已有证据;未核实的功能保留为待确认。
准备样品与条件
清洁干燥试样,确定截面方向,评估耐热、耐压和溶剂敏感性。
已定义的研究对象与样品信息
可追溯样品与准备条件
材料兼容性已确认
核查参考与设备
检查模具、密封及温度/压力控制或冷固化配比工具。
已准备样品、参考件和设备档案
校核记录及可用状态
模具和控制系统状态正常
建立方法与程序
选择适用树脂及固化路线,记录批号与工艺条件。
校核结果与实际可用配置
保存的条件、参数和终止规则
不把热镶嵌条件用于冷镶嵌树脂
执行并保存原始记录
固定方向后包埋、固化和冷却,避免移动、气泡与过早脱模。
获准的试验程序与质控设置
原始数据、过程条件及异常记录
固化完整且试样方向未变
复核结果与模型
检查边缘缝隙、裂纹和包埋气泡;标记方向后转入磨抛。
原始信号、参考数据和方法定义
有适用边界的结果与复核记录
界面无影响观察的收缩缝
归档与复现
将样品编号、型号/附件、原始记录、处理版本和异常处置关联归档。以相同条件复测或参考方法检查争议结果。
已复核结果、原始记录和配置清单
可追溯的研究/工艺记录及后续验证事项
教学计算、演示模拟与真实实测数据清楚区分,资料未核实项未被包装为性能承诺。
金相试样制备
检查模具、密封及温度/压力控制或冷固化配比工具。
不把热镶嵌条件用于冷镶嵌树脂
核对交付型号、必备附件、方法范围和原始数据输出;不以系列名称推断性能。
热、冷和UV镶嵌是不同路线;逐型号核对。
本档案为原理和研究工作流;页面无量程声明不代表设备无边界,具体范围及配置待技术核对。
Other models in 金相试样镶嵌机 and the same instrument family.
Explore the original technical specifications, related methods and confi
Explore the original technical specifications, related methods and confi
Explore the original technical specifications, related methods and confi
Explore the original technical specifications, related methods and confi
Explore the original technical specifications, related methods and confi
Explore the original technical specifications, related methods and confi
Tell us about your material, specimen and measurement goal.