
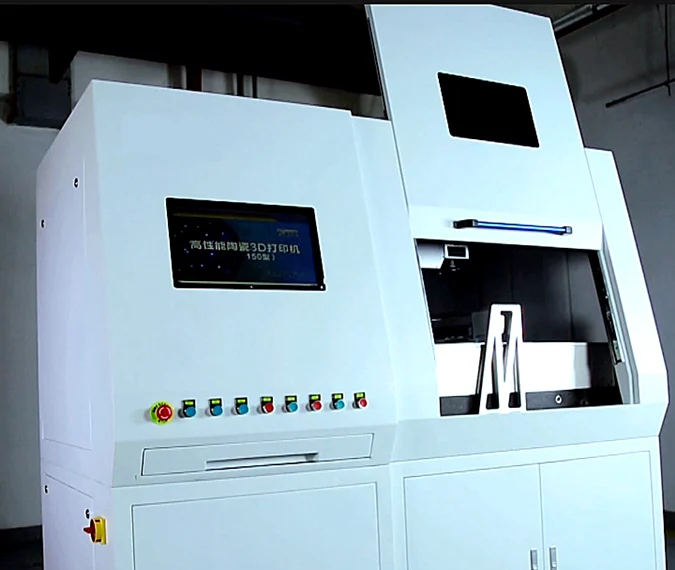
3DCP-80
3DCP-80 · 3D printing
Explore the original technical specifications, related methods and confi
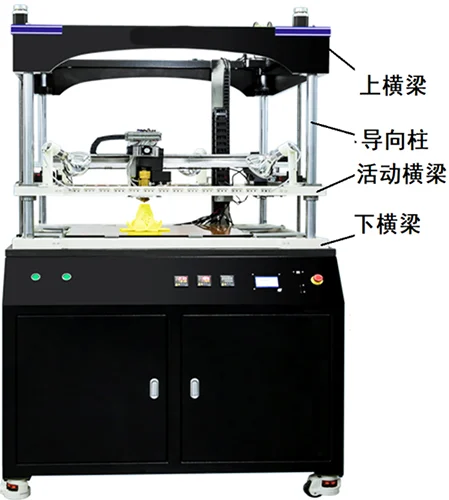
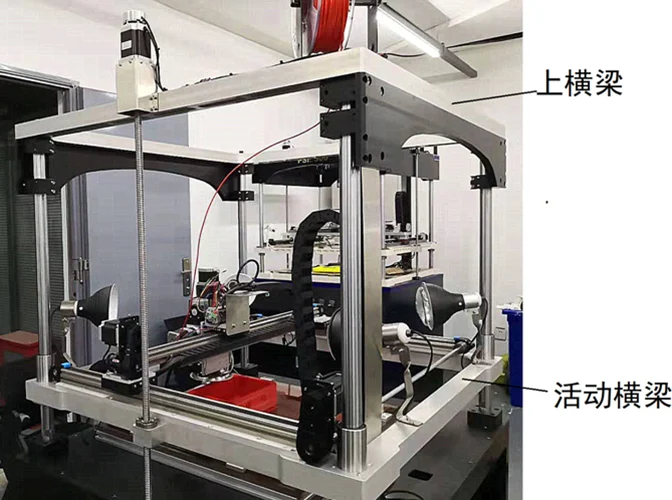
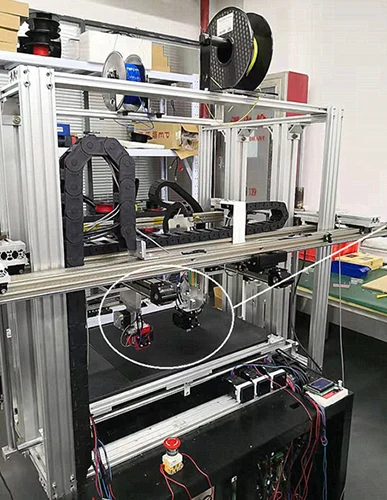
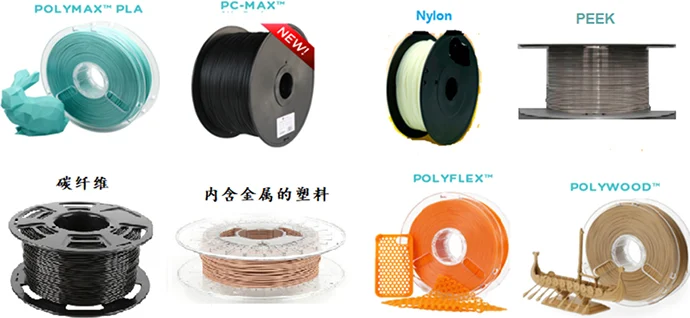
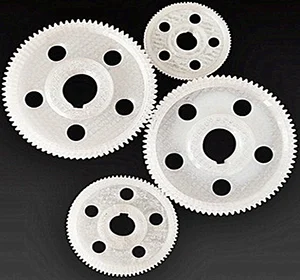
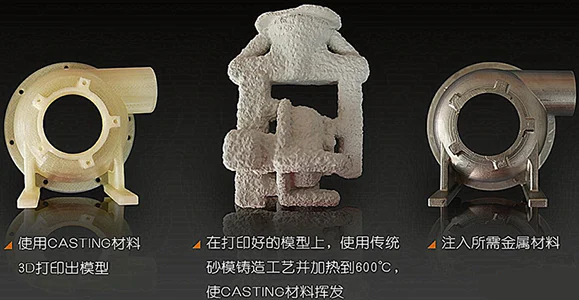
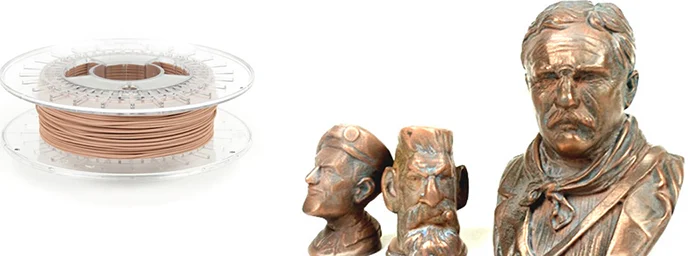
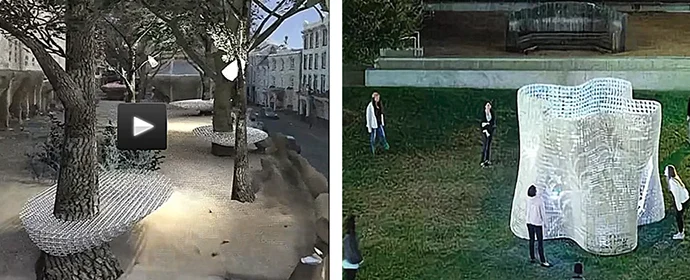
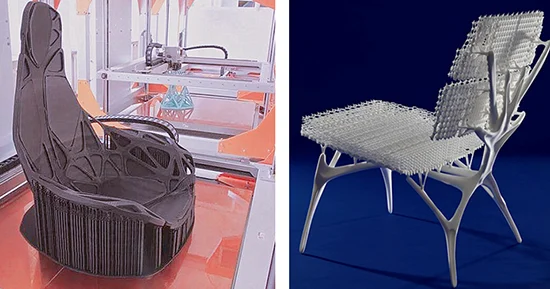
一、高性能丝材的涌现强力拓展FFF的应用: 近年来涌现出多种高性能FFF用塑料丝材:改性聚乳酸(PLA)、聚碳酸酯(PC)、高强度尼龙、聚醚醚酮(PEEK)、碳纤维、内含金属的塑料等。
近年来涌现出多种高性能FFF用塑料丝材:改性聚乳酸(PLA)、聚碳酸酯(PC)、高强度尼龙、聚醚醚酮(PEEK)、碳纤维、内含金属的塑料等。
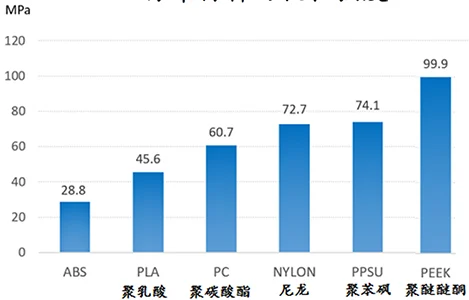
3D打印材料的抗拉强度:
1. 高耐热性:可在250℃下持久使用
3. 高抗腐蚀性与抗辐射性:只有浓硫酸能使其消融
1. 高强度:为钢的5倍
5. 热容量小:节能
6. 低密度:为钢的1/5
工业级3D打印机是一种用于工业生产的机械,不同于桌面机,有显著特征:结实,可靠,耐用,高效。
挤料方式:少部分德国产的螺杆式(MXT)效率大大提高,大部分为老式辊轮方式。
机身结构:大部分均为封闭式,缺点是不利于操作。
工件保温方式:热吹风,缺点是温度不均匀。
多喷头、多材料并行同步打印:无并行打印功能。
挤料方式:老式辊轮方式。
机身结构:封闭式,缺点是不利于操作。
工件保温方式:热吹风,缺点是温度不均匀。
多喷头、多材料并行同步打印:无并行打印功能。
3DFMP工业级FFF3D打印机特点:
3、螺杆式挤出喷头,大推力,连续加热,大功率加热。只有德国和我司生产的螺杆式挤出喷头,加热功率高,丝材受热过程长,温度高,无喉管(易损件),打印效率高(是其它FFF打印机的2倍以上)。
螺杆式挤出喷头的挤出流量Q(喷嘴直径0.4 mm):110 mL/h,远大于:在平稳、精确打印前提下,高速运行喷头所需流量。辊轮式挤出喷头的挤出流量Q(喷嘴直径0.4 mm):24 mL/h;
4、喷头随动热辐射式保温系统,敞开式机身只给工件加热,而不是封闭式的机身,全室加热。采用喷头随动热辐射式保温系统,敞开式机身结构,热效率高,温度均匀,无需沉重的封闭式机身外罩和热风机,便于大型打印工件取出,还可设置移动工作台,进一步提高工作效率,改善操作条件。
| Parameter | Value / description |
|---|---|
| 近年来涌现出多种高性能FFF用塑料丝材 | 改性聚乳酸(PLA)、聚碳酸酯(PC)、高强度尼龙、聚醚醚酮(PEEK)、碳纤维、内含金属的塑料等。 |
| 高耐热性 | 可在250℃下持久使用 |
| 高抗腐蚀性与抗辐射性 | 只有浓硫酸能使其消融 |
| 高强度 | 为钢的5倍 |
| 热容量小 | 节能 |
| 低密度 | 为钢的1/5 |
| 工业级3D打印机是一种用于工业生产的机械,不同于桌面机,有显著特征 | 结实,可靠,耐用,高效。 |
| 挤料方式 | 少部分德国产的螺杆式(MXT)效率大大提高,大部分为老式辊轮方式。 |
| 机身结构 | 大部分均为封闭式,缺点是不利于操作。 |
| 工件保温方式 | 热吹风,缺点是温度不均匀。 |
| 多喷头、多材料并行同步打印 | 无并行打印功能。 |
| 螺杆式挤出喷头的挤出流量Q(喷嘴直径0.4 mm) | 110 mL/h,远大于:在平稳、精确打印前提下,高速运行喷头所需流量。辊轮式挤出喷头的挤出流量Q(喷嘴直径0.4 mm):24 mL/h |
| 打印尺寸 | 500*500*500mm |
| 机身机构 | 敞开式,便于操作 |
| 能否打印PEEK材料 | 不能 |
| 能否实现多喷头多材料并行同步打印 | 可定制 |
Specifications, options and final delivery conditions follow the confirmed technical agreement and factory documents; verify any model discrepancy with an engineer.
Translation pending review.
本方法采用下方七步工作流的动态示意;不以其他仪器的机构图替代。文字原理、公式和每步质量判据仍可逐项核对。
Recorded workflow only; it does not depict unverified physics, device motion or measured performance.
Translation pending review.
Specimen preparation
热塑性熔融挤出与路径堆叠
热塑性丝材加热后经喷嘴挤出,按路径逐层沉积。冷却、层间结合和填充方向影响尺寸与结构响应。
体积流量 Q ≈ w · h · v
w
有效道宽
mm
h
层高
mm
v
沉积速度
mm/s
方法和模型仅在已确认的具体型号、附件与样品条件下适用。
热塑性原型
夹具试制
路径/层间结合研究
路径方向是否使力学响应各向异性?
收缩和翘曲是否影响装配尺寸?
热塑性原型
路径方向是否使力学响应各向异性?
夹具试制
收缩和翘曲是否影响装配尺寸?
路径/层间结合研究
路径方向是否使力学响应各向异性?
定义对象与结果
明确研究问题:路径方向是否使力学响应各向异性?;收缩和翘曲是否影响装配尺寸? 将样品身份、目标结果及必需配置写入试验计划。
样品信息、技术图样/研究方案和本型号资料
明确对象、结果定义和可用配置的记录
所需功能在具体型号与附件中已有证据;未核实的功能保留为待确认。
准备样品与条件
确认丝材牌号、干燥状态和模型方向,准备支撑与底面。
已定义的研究对象与样品信息
可追溯样品与准备条件
丝材尺寸和材料与喷头兼容
核查参考与设备
检查喷嘴、送料和平台调平,核对温度控制。
已准备样品、参考件和设备档案
校核记录及可用状态
首层与送料稳定
建立方法与程序
按材料选温度、速度、层高和填充,避免套用陶瓷浆料路线。
校核结果与实际可用配置
保存的条件、参数和终止规则
路径与目标受力/尺寸要求相符
执行并保存原始记录
打印并记录堵塞、欠挤出、翘曲和层间缺陷。
获准的试验程序与质控设置
原始数据、过程条件及异常记录
无未处理脱层或缺料
复核结果与模型
去支撑并测量关键尺寸,按独立试验验证使用性能。
原始信号、参考数据和方法定义
有适用边界的结果与复核记录
层高不等于最小特征或尺寸精度
归档与复现
将样品编号、型号/附件、原始记录、处理版本和异常处置关联归档。以相同条件复测或参考方法检查争议结果。
已复核结果、原始记录和配置清单
可追溯的研究/工艺记录及后续验证事项
教学计算、演示模拟与真实实测数据清楚区分,资料未核实项未被包装为性能承诺。
热塑性熔融挤出与路径堆叠
检查喷嘴、送料和平台调平,核对温度控制。
路径与目标受力/尺寸要求相符
核对交付型号、必备附件、方法范围和原始数据输出;不以系列名称推断性能。
FFF与光固化陶瓷路线不同;不默认需要或兼容烧结。
本档案为原理和研究工作流;页面无量程声明不代表设备无边界,具体范围及配置待技术核对。
原技术资料为熔融挤出路线,不套用光敏陶瓷浆料或烧结流程。
Other models in 3D打印设备 and the same instrument family.
Explore the original technical specifications, related methods and confi
Explore the original technical specifications, related methods and confi
Explore the original technical specifications, related methods and confi
Explore the original technical specifications, related methods and confi
Explore the original technical specifications, related methods and confi
Explore the original technical specifications, related methods and confi
Tell us about your material, specimen and measurement goal.